Hoe werk 'n PVC SPC-vloerplaatproduksiemasjien?
Artikel Opsomming
'n Betroubare PVC SPC-vloerplaatproduksiemasjienis noodsaaklik vir vervaardigers wat op soek is na hoë kwaliteit klipplastiek saamgestelde vloere met konsekwente afmetings, stabiele oppervlakkwaliteit en doeltreffende produksieprestasie. Van grondstofvoorbereiding en ekstrusie tot kalander, verkoeling en velhantering, elke produksiestadium beïnvloed die finale produk.
Hierdie gids verduidelik hoe SPC-vloerplaatproduksietoerusting werk, watter komponente vervaardigingsgehalte beïnvloed, hoe om geskikte masjinerie te kies, en wat vervaardigers moet oorweeg wanneer 'n produksielyn beplan word. Dit ondersoek ook algemene produksie-uitdagings en praktiese maniere om bedryfsdoeltreffendheid te verbeter terwyl vervaardigingskoste beheer word.
Inhoudsopgawe
- Hoe werk 'n PVC SPC-vloerplaatproduksiemasjien?
- Watter materiale word in SPC-vloerplate-vervaardiging gebruik?
- Wat is die hoofkomponente van 'n SPC-produksielyn?
- Hoe beïnvloed elke produksiestadium bladkwaliteit?
- Watter faktore bepaal die kwaliteit van die DBV-vloerplaat?
- Hoe kan vervaardigers produksiedoeltreffendheid verbeter?
- Watter algemene probleme vind plaas tydens die produksie van SBK-blad?
- Hoe moet jy die regte SPC-vloerplaatmasjien kies?
- Waarom is instandhouding van toerusting belangrik?
- Gereelde Vrae
1. Hoe werk 'n PVC SPC-vloerplaatproduksiemasjien?
'n PVC SPC-vloerplaatproduksiemasjien is 'n industriële vervaardigingstelsel wat ontwerp is om stewige kernplate te vervaardig wat in klipplastiek-saamgestelde vloere gebruik word. Hierdie velle bestaan tipies uit polivinielchloried (PVC), kalsiumkarbonaat, stabiliseerders, verwerkingshulpmiddels en ander funksionele bymiddels.
Anders as tradisionele buigsame vinielvloermateriaal, is SPC-kernplate ontwerp om groter dimensionele stabiliteit en styfheid te bied. Hul werkverrigting hang af van die formulering, verwerkingstoestande, toerustingkonfigurasie en gehaltebeheer deur die hele vervaardiging.
Die produksieproses begin gewoonlik met die voorbereiding en vermenging van grondstowwe. Die verbinding word dan deur 'n ekstrusiestelsel verwerk, in 'n aaneenlopende vel gevorm, gekalibreer, afgekoel en na stroomaf toerusting oorgeplaas vir sny of verdere verwerking.
Tipiese SPC-produksiewerkvloei:
Grondstofvoorbereiding → Meng → Voeding → Ekstrusie → Kalander of plaatvorming → Verkoeling → Aftrek → Sny → Inspeksie → Stapel
Elke stadium verrig 'n spesifieke funksie. Akkurate temperatuurbeheer, stabiele materiaaltoevoer, eenvormige druk en gesinchroniseerde lynspoed help vervaardigers om konsekwente plaatdikte en oppervlakkwaliteit te handhaaf.
Vir vloervervaardigers gaan die keuse van 'n toepaslik gekonfigureerde produksielyn nie bloot oor die aankoop van 'n ekstruder nie. Dit behels die evaluering van die hele vervaardigingsproses om te verseker dat die toerusting ooreenstem met die beoogde produkspesifikasies en produksieteikens.
2. Watter materiale word in SPC-vloerplate-vervaardiging gebruik?
Materiaalformulering speel 'n groot rol in die bepaling van die meganiese eienskappe, verwerkingsgedrag en finale voorkoms van SPC-vloer. ’n Geskikte produksiemasjien moet versoenbaar wees met die vervaardiger se geselekteerde grondstofformulering.
2.1 Polivinielchloried (PVC)
PVC is die primêre polimeerkomponent in SPC-vloere. Dit dien as die bindmatriks wat minerale vullers en bymiddels bymekaar hou. Die verwerkingseienskappe daarvan beïnvloed smeltgedrag, samesmeltingskwaliteit en die meganiese werkverrigting van die voltooide kernplaat.
2.2 Kalsiumkarbonaat
Kalsiumkarbonaat word wyd gebruik as 'n mineraalvuller in SPC-formulerings. Dit dra by tot die rigiede struktuur van die kernmateriaal en beïnvloed digtheid, styfheid en produksiekoste.
Deeltjiegrootte, verspreiding, voginhoud en vulstoflading moet noukeurig beheer word. Oormatige of swak verspreide vulstof kan materiaalsamesmelting en plaatsterkte negatief beïnvloed.
2.3 Stabiliseerders en verwerkingsbymiddels
Stabiliseerders help om PVC te beskerm tydens termiese verwerking, terwyl verwerkingshulpmiddels smeltversmelting ondersteun en verwerkingskonsekwentheid verbeter. Smeermiddels, impakmodifiseerders en ander bymiddels kan ook ingesluit word, afhangende van die produkformulering.
| Materiaal | Hooffunksie | Belangrike oorweging |
|---|---|---|
| PVC-hars | Verskaf die polimeermatriks | Konsekwente harskwaliteit en verwerkingseienskappe |
| Kalsiumkarbonaat | Bied mineraalvulling en styfheid | Deeltjiegrootte en verspreiding |
| Stabiliseerders | Verbeter termiese stabiliteit | Verenigbaarheid met die PVC-formulering |
| Verwerkingshulpmiddels | Ondersteun samesmelting en verwerking | Geskikte dosis en formulering |
| Smeermiddels | Help om materiaalvloei en verwerkingsgedrag te beheer | Gebalanseerde interne en eksterne smering |
| Impak wysigers | Verbeter impakverwante prestasie | Verenigbaarheid en vereiste produk eienskappe |
Vervaardigers moet 'n stabiele formulering vestig voordat masjieninstellings gefinaliseer word. Veranderinge in grondstof eienskappe kan ekstrusiedruk, smelttemperatuur, uitsetstabiliteit en voltooide plaatafmetings beïnvloed.
3. Wat is die hoofkomponente van 'n SPC-produksielyn?
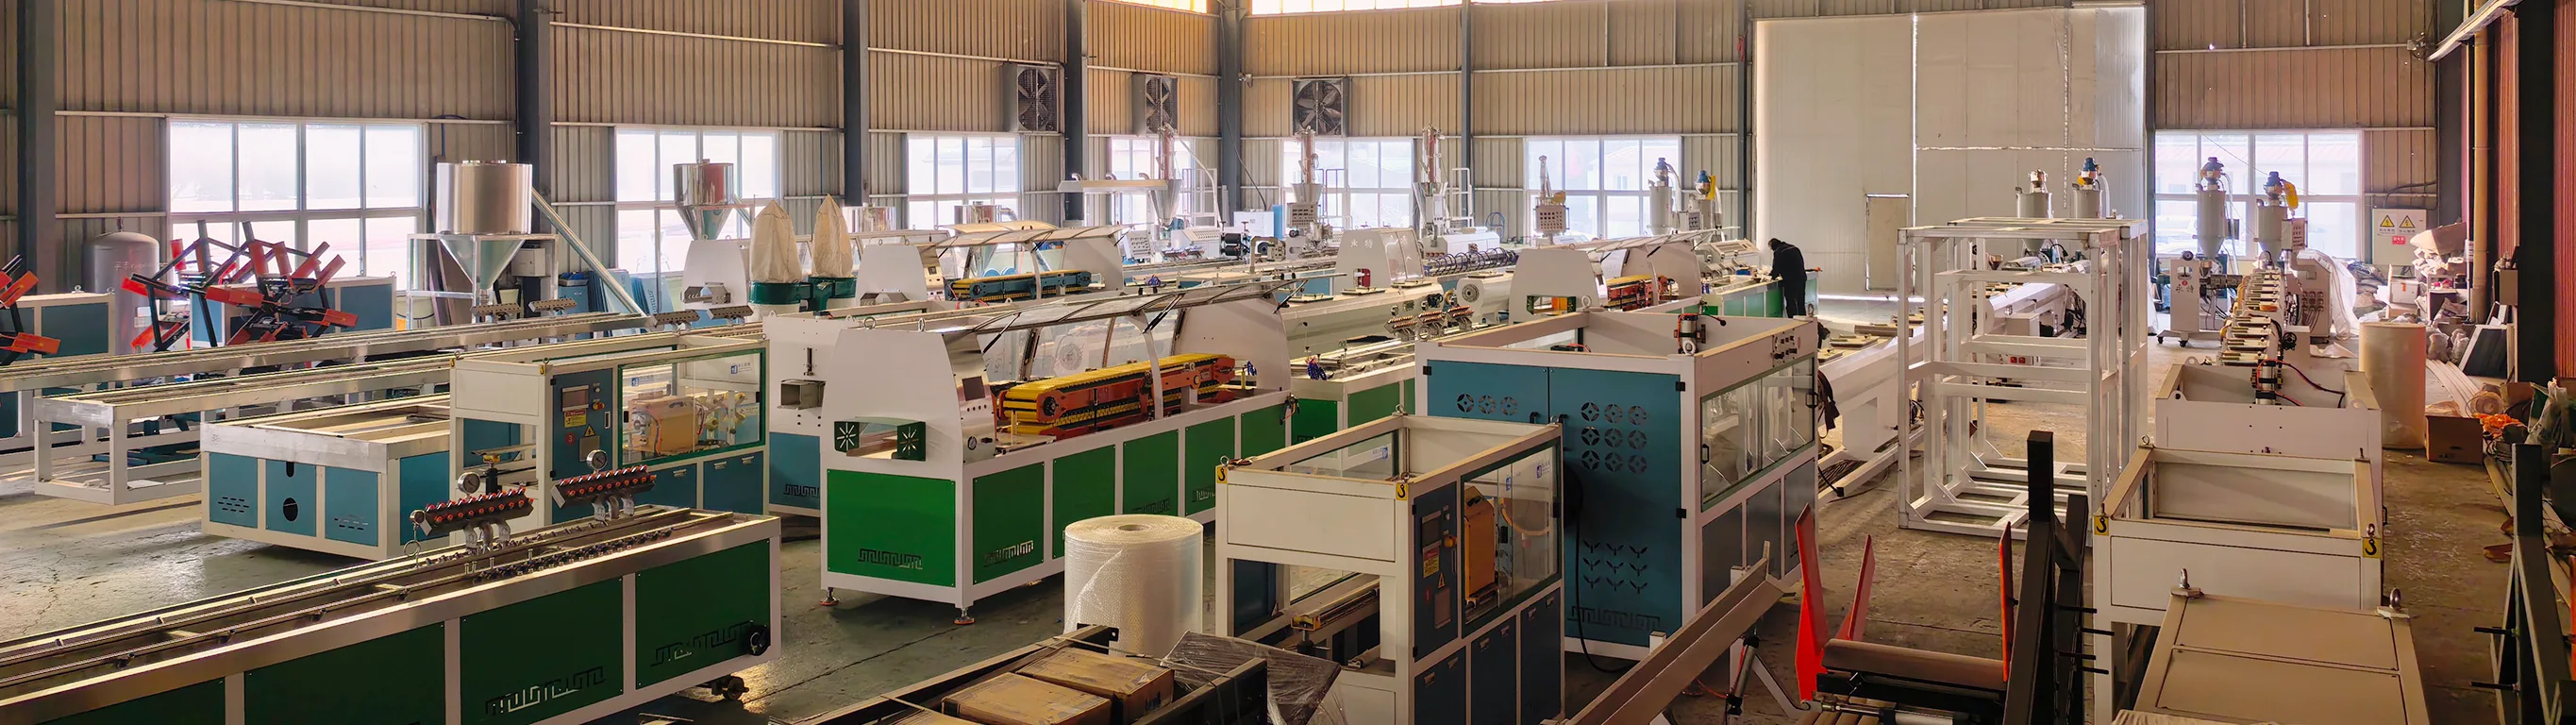
'n Volledige PVC SPC-vloerplaatproduksielyn bestaan gewoonlik uit verskeie onderling gekoppelde masjiene. Die presiese konfigurasie hang af van produksiekapasiteit, plaatafmetings, formulering en die vervaardiger se afwerkingsvereistes.
3.1 Hoëspoed-mengstelsel
Die mengstelsel kombineer PVC-hars, kalsiumkarbonaat en bymiddels in 'n eenvormige verbinding. Behoorlike vermenging help om bestanddele eweredig te versprei en verminder die risiko van inkonsekwente materiaal eienskappe tydens ekstrusie.
3.2 Voedingstelsel
Outomatiese voertoerusting dra voorbereide materiaal na die ekstrusiestelsel oor. Stabiele en konsekwente voeding is belangrik omdat fluktuasies in materiaalvoorraad variasies in uitset en plaatdikte kan veroorsaak.
3.3 Dubbelskroef-ekstruder
Die dubbelskroef-ekstruder is 'n kernkomponent van baie SPC-velproduksielyne. Dit vervoer, meng, plastiseer en vervoer die materiaal onder gekontroleerde verwerkingstoestande.
Skroefontwerp, skroefdeursnee, motorkrag, temperatuursones en ekstrusiekapasiteit moet by die materiaalformulering en vereiste uitset pas.
3.4 Kalander- en velvormtoerusting
Kalander- of ander velvormende toerusting help om die geëxtrudeerde materiaal te vorm in 'n aaneenlopende vel met die vereiste breedte, dikte en oppervlakkenmerke.
Rolbelyning, temperatuurbeheer, oppervlaktoestand en drukverspreiding is belangrike faktore wat plaatuniformiteit beïnvloed.
3.5 Verkoelingstelsel
Die verkoelingsgedeelte verlaag plaattemperatuur op 'n beheerde wyse. Behoorlike verkoeling help om afmetings te stabiliseer en die materiaal voor te berei vir daaropvolgende hantering.
3.6 Afhaal- en snytoerusting
Die aftrekstelsel handhaaf stabiele plaatbeweging, terwyl die snyeenheid blaaie of snitte volgens die vereiste afmetings vervaardig.
3.7 Elektriese beheerstelsel
'n Gesentraliseerde beheerstelsel stel operateurs in staat om belangrike bedryfsparameters, insluitend temperatuur, spoed en ander prosesinstellings, te monitor en aan te pas. 'n Goed ontwerpte beheerkoppelvlak kan werking vereenvoudig en produksie herhaalbaarheid verbeter.
| Toerusting | Primêre funksie | Kwaliteit impak |
|---|---|---|
| Mengstelsel | Grondstowwe vermenging | Materiële konsekwentheid |
| Voedingstelsel | Stabiele materiaalvoorraad | Uitset konsekwentheid |
| Dubbelskroef-ekstruder | Plastiseer en vervoer | Smeltkwaliteit en materiaalsamesmelting |
| Kalander-eenheid | Bladvorming | Dikte en oppervlak eenvormigheid |
| Verkoelingstelsel | Beheerde verkoeling | Dimensionele stabiliteit |
| Sny Eenheid | Dimensie beheer | Akkuraatheid van voltooide vel |
4. Hoe beïnvloed elke produksiestadium bladkwaliteit?
Om die verhouding tussen produksiestadia en finale produkkwaliteit te verstaan, help vervaardigers om probleme te identifiseer voordat dit tot groot hoeveelhede materiaalafval lei.
4.1 Grondstofvoorbereiding
Grondstowwe moet akkuraat geweeg en volgens die gevestigde formulering gemeng word. Swak bestanddeelverspreiding kan inkonsekwente materiaaleienskappe, onstabiele ekstrusie of sigbare defekte in die voltooide vel veroorsaak.
4.2 Ekstrusie en plastisering
Tydens ekstrusie word PVC-verbinding verhit en tot 'n werkbare smelt verwerk. Temperatuurinstellings moet gepas wees vir die formulering en toerustingontwerp.
Onvoldoende plastisering kan lei tot swak samesmelting en swak plaatstruktuur. Oormatige termiese blootstelling kan PVC-afbraak, verkleuring of ander verwerkingsdefekte veroorsaak.
4.3 Plaatvorming en diktebeheer
Die vormgedeelte bepaal die geometrie van die vel. Ongelyke roldruk, verkeerde belyning of onstabiele materiaalvloei kan diktevariasies oor die plaatwydte veroorsaak.
4.4 Verkoeling en Dimensionele Stabilisasie
Verkoelingstoestande beïnvloed die dimensionele stabiliteit van die plaat. Vinnige of ongelyke afkoeling kan bydra tot interne spanning, vervorming of dimensionele veranderinge.
4.5 Sny en finale inspeksie
Sny akkuraatheid beïnvloed stroomaf vloer produksie. Voltooide velle moet geïnspekteer word vir dikte, breedte, lengte, oppervlakvoorkoms, platheid en ander kliënt-gedefinieerde vereistes.
Praktiese aanbeveling:
Vestig inspeksiekontrolepunte na ekstrusie, plaatvorming, verkoeling en sny. Om afwykings vroeg op te spoor is oor die algemeen meer ekonomies as om defekte na verdere vloerverwerking te identifiseer.
5. Watter faktore bepaal SPC-vloerplaatkwaliteit?
SPC-kernblaaie van hoë gehalte vereis 'n balans tussen materiaalformulering, toerustingprestasie, prosesbeheer en inspeksiestandaarde.
5.1 Dikte-uniformiteit
Konsekwente dikte is noodsaaklik vir stroomaf vloerproduksie. Variasies kan produksamestelling, voltooide vloerafmetings en algehele vervaardigingsopbrengs beïnvloed.
5.2 Oppervlakkwaliteit
Die laken moet 'n eenvormige voorkoms hê sonder duidelike skrape, borrels, growwe areas, kontaminasie of ander sigbare defekte. Oppervlakkwaliteit hang af van materiaal-netheid, smelttoestand, roloppervlaktes en verwerkingsstabiliteit.
5.3 Dimensionele stabiliteit
SPC-velle moet hul beoogde afmetings behou tydens verkoeling, berging en daaropvolgende verwerking. Materiaalformulering en verkoelingstoestande beïnvloed beide dimensionele gedrag.
5.4 Meganiese eienskappe
Rigiditeit, impakweerstand en buigprestasie is belangrike oorwegings vir SPC-kernmateriale. Vervaardigers moet hierdie eienskappe evalueer deur toepaslike toetsing eerder as om net op visuele inspeksie staat te maak.
5.5 Konsekwente produksieprestasie
Kwaliteit moet konsekwent bly oor verskillende produksiegroepe. Stabiele materiaalvoeding, herhaalbare masjieninstellings en gereelde instandhouding help om onverwagte variasies te verminder.
6. Hoe kan vervaardigers produksiedoeltreffendheid verbeter?
Vir vloervervaardigers behels produksiedoeltreffendheid meer as om die masjienspoed te maksimeer. 'n Suksesvolle operasie moet uitset, produkkwaliteit, energieverbruik, arbeidsvereistes en materiaalbenutting balanseer.
6.1 Optimaliseer materiaalformulering
Werk saam met gekwalifiseerde materiaalverskaffers en vestig 'n beheerde formulering. Vermy gereelde onnodige veranderinge aan bestanddeelverhoudings, aangesien dit verwerkingsstabiliteit en produkprestasie kan beïnvloed.
6.2 Handhaaf stabiele verwerkingsparameters
Monitor belangrike parameters soos temperatuur, skroefspoed, ekstrusiedruk, roltoestande en produksiespoed. Hou rekord van suksesvolle bedryfsinstellings vir verskillende produkspesifikasies.
6.3 Verminder onbeplande stilstand
Gereelde inspeksies van skroewe, vate, rollers, laers, motors en elektriese stelsels help om potensiële foute te identifiseer voordat hulle produksie onderbreek.
6.4 Verbeter outomatisering en proseskoördinasie
Outomatiese voeding, gesinchroniseerde afvoer, gesentraliseerde beheer en outomatiese sny kan handmatige ingryping verminder en produksiekonsekwentheid verbeter.
6.5 Trein masjienoperateurs
Operateurs moet opstartprosedures, temperatuuraanpassings, materiaalhantering, abnormale masjientoestande en afskakelvereistes verstaan. Behoorlike opleiding verminder bedryfsfoute en materiaalvermorsing.
| Verbeteringsgebied | Aanbevole aksie | Verwagte Voordeel |
|---|---|---|
| Materiaalbestuur | Standaardiseer formulerings en weegprosedures | Meer konsekwente materiaal kwaliteit |
| Prosesbeheer | Monitor temperature en produksieparameters | Meer stabiele produksie |
| Toerusting Onderhoud | Volg geskeduleerde inspeksieplanne | Verminder onverwagte stilstand |
| Outomatisering | Koördineer voeding, vorming en sny | Verbeterde bedryfsdoeltreffendheid |
| Operateursopleiding | Verskaf praktiese gebruiksinstruksies | Minder produksiefoute |
7. Watter algemene probleme kom voor tydens RBK-velproduksie?
Selfs met 'n goed ontwerpte PVC SPC-vloerplaatproduksiemasjien, kan vervaardigers verwerkingsprobleme ondervind. Die identifisering van hul moontlike oorsake is 'n belangrike deel van die handhawing van produksiestabiliteit.
7.1 Ongelyke plaatdikte
Moontlike oorsake:
- Onstabiele materiaalvoeding.
- Verkeerde rollerbelyning.
- Ongelyke drukverspreiding.
- Fluktuasies in ekstrusie-uitset.
Aanbevole oplossings:Gaan die voerstelsel na, inspekteer rollerbelyning, monitor ekstrusiestabiliteit en pas die vormtoestande aan volgens die toerustingvervaardiger se instruksies.
7.2 Oppervlakborrels of defekte
Moontlike oorsake:
- Vog of kontaminasie in grondstowwe.
- Onbehoorlike materiaalverwerkingstoestande.
- Inkonsekwente samesmelting van materiaal.
- Besoedeling op vormrolle.
Aanbevole oplossings:Gaan rou materiaalberging en netheid na, hersien die formulering, inspekteer roloppervlaktes en evalueer die ekstrusietemperatuurprofiel.
7.3 Bladvervorming of vervorming
Moontlike oorsake:
- Ongelyke verkoeling.
- Residuele interne stres.
- Ongebalanseerde formulering.
- Onbehoorlike hantering na produksie.
Aanbevole oplossings:Optimaliseer verkoelingstoestande, hersien die materiaalformulering en verbeter velhanterings- en bergingsprosedures.
7.4 Lae produksie-uitset
Moontlike oorsake:
- Onvoldoende ekstrusiekapasiteit.
- Onstabiele materiaalvoorraad.
- Gereelde toerusting onderbrekings.
- Onbehoorlike koördinasie tussen produksie-eenhede.
Aanbevole oplossings:Evalueer die hele produksielyn eerder as om skroefspoed alleen te verhoog. Gaan voerkapasiteit, masjientoestand, vormingsbeperkings en stroomaf-hanteringspoed na.
Belangrik:
Moenie verskeie verwerkingsparameters gelyktydig verander tydens foutopsporing nie. Pas een veranderlike op 'n slag aan wanneer dit ook al prakties is, teken die resultate aan en volg veilige bedryfsprosedures om die werklike oorsaak te identifiseer.
8. Hoe moet jy die regte SPC-vloerplaatmasjien kies?
Die keuse van 'n SPC-vloerplaatproduksiemasjien is 'n langtermynbelegging. Kopers moet nie net die aanvanklike aankoopprys evalueer nie, maar ook produksievereistes, toerustingbetroubaarheid, tegniese ondersteuning en toekomstige uitbreidingsmoontlikhede.
8.1 Definieer jou produksievereistes
Voordat u 'n kwotasie aanvra, verduidelik die volgende inligting:
- Vereiste velwydte en diktereeks.
- Teiken produksiekapasiteit per uur.
- SPC materiaal formulering en grondstof eienskappe.
- Verwagte werksure per dag.
- Beskikbare fabriekspasie en installasievoorwaardes.
- Plaaslike elektriese toevoer en nutsvereistes.
8.2 Evalueer ekstrusiekapasiteit
Ekstruderkapasiteit moet ooreenstem met die beoogde produksie-uitset en formulering. Kopers moet verskaffers vra vir praktiese uitsetinligting onder vergelykbare bedryfsomstandighede in plaas daarvan om uitsluitlik op teoretiese maksimumsyfers staat te maak.
8.3 Gaan bladkwaliteit en produksiestabiliteit na
Vra die vervaardiger of die masjien aan jou vereiste diktetoleransie, plaatwydte, oppervlakafwerking en dimensionele spesifikasies kan voldoen. Versoek monsterproduksiedata of 'n masjientoets met 'n geskikte formulering waar moontlik.
8.4 Oorweeg energieverbruik
Verhittingstelsels, ekstrusiemotors, verkoelingstoerusting en hulpeenhede dra almal by tot bedryfskoste. Vergelyk die verwagte energieverbruik van die volledige lyn eerder as om net die hoofekstruder te evalueer.
8.5 Evalueer Tegniese Ondersteuning
Installasievoorligting, operateursopleiding, beskikbaarheid van onderdele, bystand met probleemoplossing en na-verkope diens is belangrike oorwegings, veral vir oorsese kopers wat 'n nuwe SPC-vloerproduksiefasiliteit vestig.
8.6 Vergelyk Totale Beleggingskoste
Die algehele belegging kan meer as die masjienaankoopprys insluit. Oorweeg installasie, vervoer, elektriese werk, hulptoerusting, rou materiaal voorbereiding, instandhouding en ingebruikneming uitgawes.
| Evaluasie-item | Vrae om aan die verskaffer te vra |
|---|---|
| Produksie kapasiteit | Wat is die praktiese uitset onder die voorgestelde formulering? |
| Produk afmetings | Watter velwydte en diktereekse kan die lyn produseer? |
| Energieverbruik | Wat is die geskatte totale kragverbruik? |
| Outomatisering | Watter produksiestadia is geoutomatiseer? |
| Installasie | Watter installasie- en ingebruiknemingsdienste word verskaf? |
| Na-verkope diens | Is tegniese ondersteuning en onderdele beskikbaar? |
| Gehalteversekering | Kan die verskaffer toets- en aanvaardingsprosedures verskaf? |
9. Waarom is instandhouding van toerusting belangrik?
Gereelde instandhouding help om toerusting se werkverrigting te bewaar, onverwagte stilstand te verminder en die dienslewe van 'n PVC SPC-vloerplaatproduksiemasjien te verleng.
Daaglikse instandhouding
- Inspekteer die masjien voordat produksie begin word.
- Kyk vir ongewone geraas, vibrasie of lekkasie.
- Maak toeganklike toerustingoppervlaktes en materiaalkontakareas skoon.
- Monitor temperatuur, druk en bedryfstoestande.
- Gaan die toestand van veiligheidstoestelle en noodstops na.
Periodieke instandhouding
- Inspekteer skroewe en vate vir slytasie.
- Gaan roloppervlaktes en belyning na.
- Inspekteer laers, transmissiestelsels en smeerpunte.
- Gaan elektriese verbindings en beheerkomponente na.
- Hersien verkoeling en verwarming stelsel prestasie.
Onderhoudsintervalle moet die toerustingvervaardiger se aanbevelings en werklike bedryfstoestande volg. Voor inspeksie of herstel, isoleer kragbronne en volg die vereiste uitsluit- en veiligheidsprosedures.
10. Gereelde Vrae
V1. Waarvoor word 'n PVC SPC-vloerplaatproduksiemasjien gebruik?
Dit word gebruik om rigiede SPC-kernplate van PVC-hars, kalsiumkarbonaat, stabiliseerders en ander bymiddels te vervaardig. Hierdie velle word vervolgens verwerk tot SPC-vloerprodukte.
V2. Wat is die belangrikste verskil tussen PVC-vloer en SPC-vloer?
SPC-vloer gebruik 'n stewige klip-plastiek saamgestelde kern, wat tipies PVC en minerale vullers bevat. Konvensionele buigsame PVC-vloere kan verskillende formulerings en strukture gebruik. Hul rigiditeit, dimensionele gedrag en toepassings kan dus verskil.
V3. Waarom word 'n dubbelskroef-ekstruder algemeen vir SPC-produksie gebruik?
'n Dubbelskroef-ekstruder verskaf materiaalvervoer-, meng- en plastiseringsfunksies. Die konfigurasie daarvan kan ontwerp word om hoogs gevulde PVC-verbindings wat in SPC-kernplaatvervaardiging gebruik word, te hanteer.
V4. Watter faktore beïnvloed die uitset van 'n SPC-velproduksielyn?
Uitset hang af van ekstruderontwerp, skroefkonfigurasie, motorkrag, materiaalformulering, voedingsstabiliteit, verwerkingstoestande en die kapasiteit van stroomaf toerusting.
V5. Kan een produksielyn SPC-velle met verskillende diktes vervaardig?
Baie produksielyne kan verskillende diktespesifikasies binne hul ontwerpte bedryfsreekse akkommodeer. Kopers moet die beskikbare aanpassingsreeks en vereiste gereedskap- of konfigurasieveranderings met die verskaffer bevestig.
V6. Hoe kan vervaardigers SPC-velproduksieafval verminder?
Gebruik konsekwente grondstowwe, handhaaf stabiele ekstrusietoestande, monitor plaatdikte, optimaliseer verkoeling en inspekteer produkte deur die hele produksieproses. Vroeë defektopsporing help om onnodige stroomaf afval te voorkom.
V7. Wat moet kopers voorberei voordat hulle 'n SPC-produksiemasjien koop?
Berei jou teikenbladafmetings, verwagte uitset, grondstofformulering, fabrieksuitleg, elektriese vereistes, begroting en verwagte produksieskedule voor. Hierdie besonderhede help verskaffers om 'n geskikte konfigurasie aan te beveel.
V8. Hoe lank neem dit om 'n SPC-produksielyn te installeer en in werking te stel?
Die installasie- en ingebruiknemingstydperk hang af van lynkonfigurasie, toerustinggrootte, fabrieksgereedheid, elektriese verbindings en operateuropleidingsvereistes. Kopers moet 'n projekspesifieke skedule van die vervaardiger aanvra.
V9. Is outomatiese werking beskikbaar vir SPC-vloerplaatproduksie?
Ja. Afhangende van die konfigurasie, kan 'n produksielyn outomatiese voeding, gesentraliseerde prosesbeheer, gesinchroniseerde vervoer en outomatiese sny insluit. Die toepaslike outomatiseringsvlak hang af van die vervaardiger se produksiedoelwitte en beleggingsbegroting.
V10. Hoe kan ek 'n geskikte DBV-vloerblad-produksielyn-kwotasie bekom?
Kontak 'n ervare toerustingvervaardiger en verskaf jou teikenbladspesifikasies, vereiste produksievermoë, grondstofinligting en fabriekstoestande. ’n Gedetailleerde vereistelys help die verskaffer om die toepaslike masjienkonfigurasie te evalueer.
Op soek na 'n betroubare SPC-vloerplaatproduksie-oplossing?
Die keuse van die regte PVC SPC-vloerplaatproduksiemasjien kan 'n beduidende verskil maak aan u vervaardigingsdoeltreffendheid, produkkonsekwentheid en langtermyn-bedryfskoste.
Jongteis daartoe verbind om masjinerie-oplossings vir plastiekverwerking en vloerproduksietoepassings te verskaf. Of jy nou 'n nuwe SPC-vloerfabriek beplan of jou bestaande produksiefasiliteite opgradeer, die keuse van die regte toerustingkonfigurasie is 'n belangrike eerste stap.
Deel jou produksievereistes, bladafmetings, teikenuitset en materiaalspesifikasies met ons span. Ons kan jou help om 'n geskikte produksie-oplossing vir jou projek te ondersoek.
Kontak ons