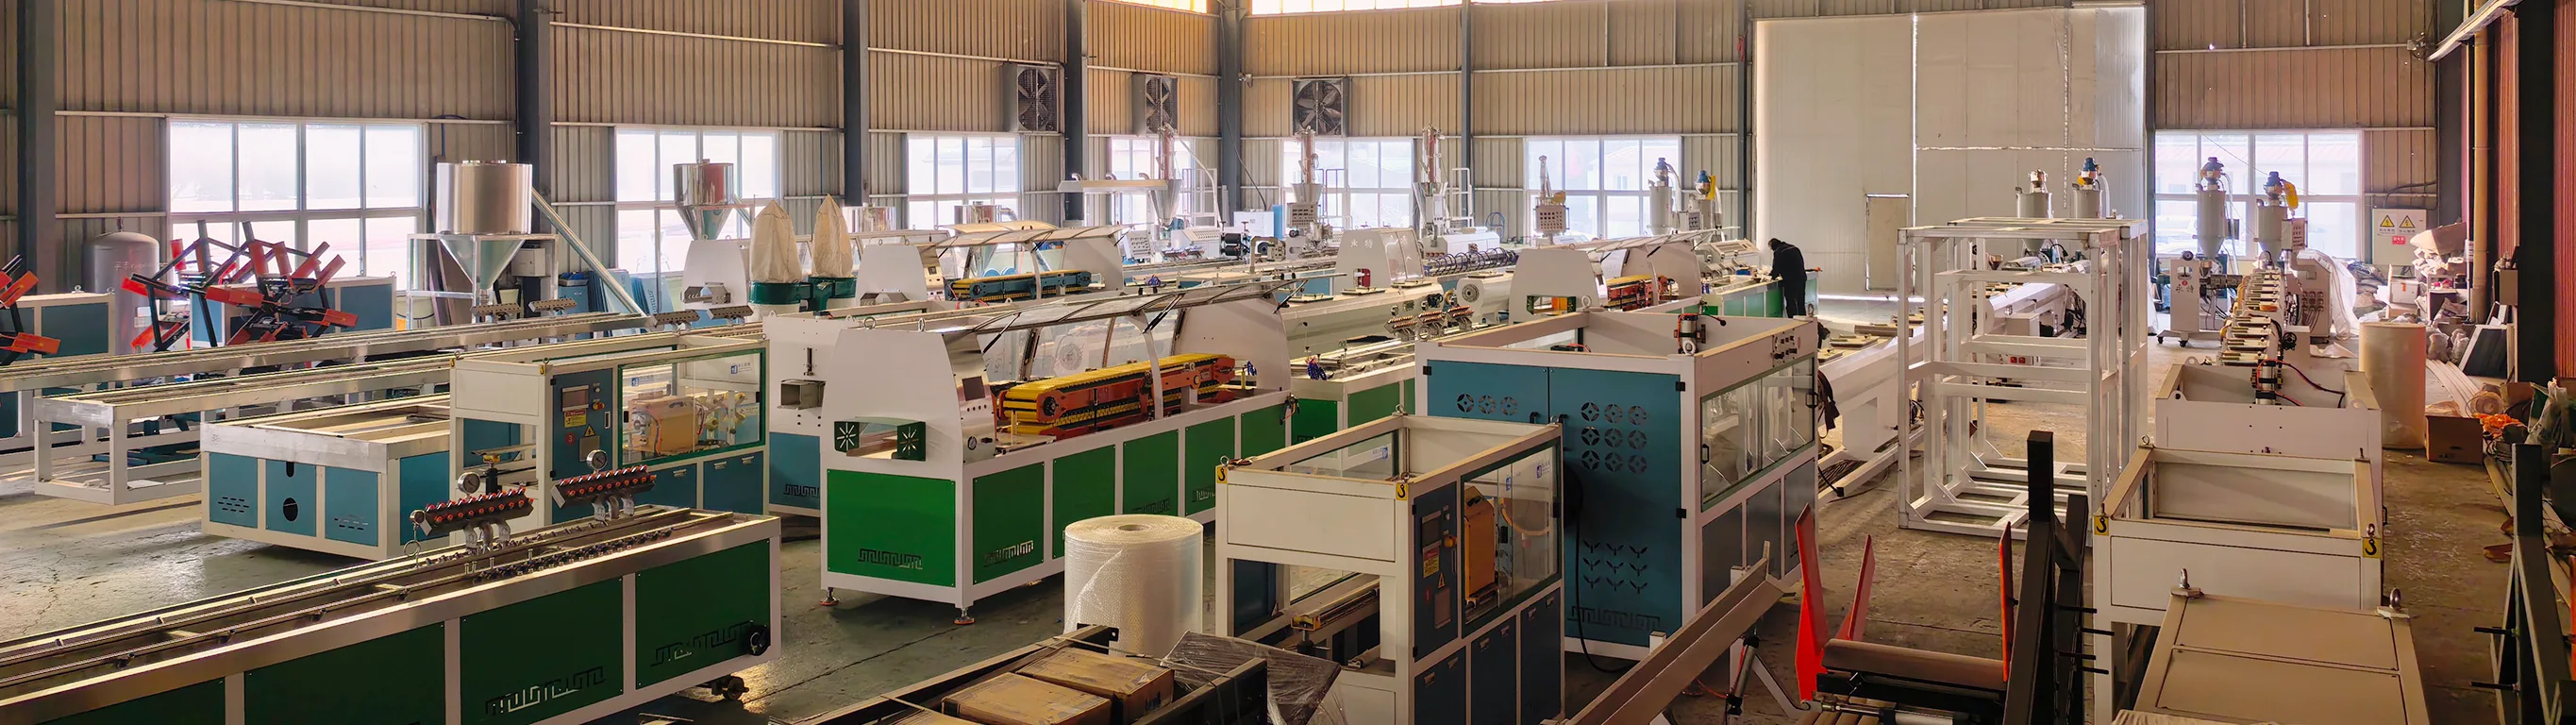
Hout plastiek saamgestelde (WPC)mede-ekstrusie het van 'n premium differensieerder na 'n hoofstroomproduksiestandaard beweeg. By Yongte is die tegnologie oor drie klanteprojekte op drie kontinente ontplooi, elk met 'n ander grondstofstrategie en 'n ander prestasieteiken. Die gevalle hieronder illustreer hoe die mede-ekstrusie "toebroodjie"-struktuur - 'n slytvaste oppervlaklaag, 'n taai intermediêre strukturele laag en 'n vogbestande basislaag - meetbare prestasie-uitkomste lewer wanneer dit by plaaslike materiële realiteite aangepas word.
Geval 1: Kanada — Turnkey-stelsel vir PCB-veselglasherwinning
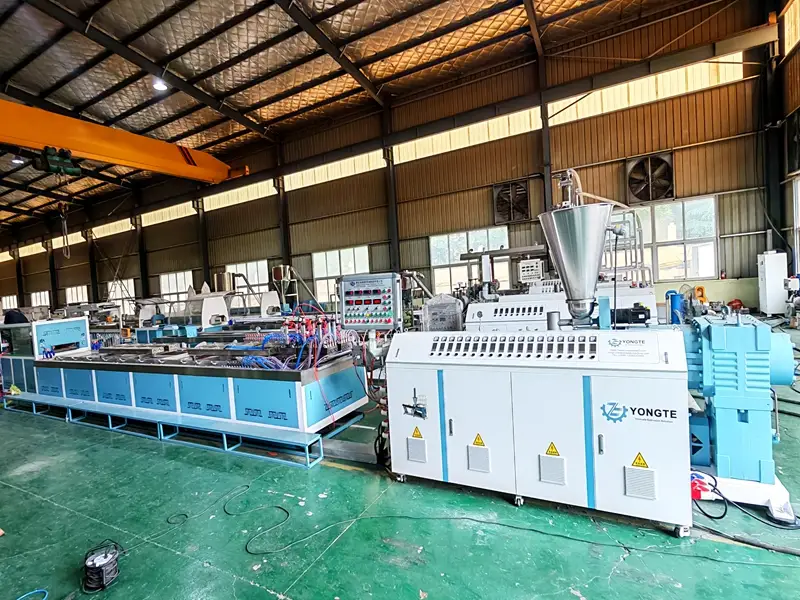
'n Kanadese klant het Yongte betrek vir 'n sleutel-ko-ekstruderingstelsel wat ontwerp is om PCB (gedrukte stroombaan) veselglas te herwin tot hoëprestasie WPC-dek. Die kernlaag gebruik herwinde plastiek gekombineer met PCB-herwonne veselglas, terwyl die oppervlaklaag 'n weerbestande materiaal is wat geformuleer is vir Noord-Amerikaanse buitelugblootstelling. Yongte-ingenieurs het die installasie en ingebruikneming van die volledige WPC-produksielyn op die perseel voltooi, wat 'n mengmasjien, WPC-granulasiemasjien, mede-ekstrusielyn en -vorms, bosseleermasjien en skuur-/borselmasjien ingesluit het.[verwysing:0]
Die Kanadese klant het opgemerk dat "die professionaliteit en doeltreffendheid van Yongte se ingenieurs ons verwagtinge oortref het," en bygevoeg dat met die nuwe lyn, "ons nou gereed is om aan die groeiende vraag na volhoubare, duursame WPC-produkte in die Noord-Amerikaanse mark te voldoen."[verwysing:1] Die projek demonstreer hoe mede-ekstrudering die gebruik van herwonne veselglas in die oppervlakkwaliteit of weerbaarheid van die produk in die kern moontlik maak.
Geval 2: Indië — Padafvalkern met pasgemaakte anti-verouderingsoppervlak
Vir 'n Indiese kliënt het Yongte 'n WPC-produksiestelsel verskaf waarin die kernlaag padafval gebruik wat met verskeie gekleurde plastiek gemeng is, aangevul deur 'n anti-veroudering mede-geëxtrudeerde oppervlaklaag met pasgemaakte kleure.[verwysing:2] Hierdie formulering spreek 'n tweeledige uitdaging aan: om gemengde plastiekafvalstrome van paaie af te lei en infrastruktuur wat benodig word vir WPC-produkte en die vervaardigbaarheid van WPC-produkte, terwyl die vervaardigbaarheid van WPC-produkte warm-vog klimaat.
Die Indiese klant se toerusting is in 2024 geïnstalleer en in gebruik geneem, en het glad gewerk met "uitstekende werkverrigting."[verwysing:3] Die kernlaag se gebruik van padafval demonstreer die grondstof-buigsaamheid van die ko-ekstrusieproses: omdat die oppervlaklaag en die kernlaag gelyktydig geëkstrueer word, maar geformuleer kan word, kan plastiek gemeng word, kan die kernkleur onafhanklik geformuleer word. ongeskik vir 'n enkelmateriaal-ekstrusie.
Geval 3: Roemenië — Ko-ekstrudering wat enkellaag WPC vervang, waarborg oorskry 10 jaar
'n Roemeense klant het Yongte se ko-ekstruderingstelsel aangeneem om tradisionele enkellaag WPC-produksie te vervang, en bied nou produkte met 'n waarborg van meer as 10 jaar.[verwysing:4] Hierdie verskuiwing van enkellaag- na mede-ekstrudeerde produksie weerspieël 'n breër industrie-tendens: saamgeëxtrudeerde WPC-produkte presteer konsekwent beter as enkellaag-, kleurbehoudprodukte in UV-hardheid en bestendigheid van oppervlak, bestendigheid en stabiliteit. waarborgvoorwaardes en kompeteer in hoërwaarde-marksegmente.
Die waarborgverlenging is nie 'n bemarkingseis alleen nie. Gekoëxtrudeerde WPC-produkte bereik 'n oppervlakhardheid van 82 HDB, wat 4–5 keer groter slytasieweerstand bied as standaard hout-plastiek-komposiete.[verwysing:5] Die saamgeëxtrudeerde oppervlaklaag (bv. ASA) vertoon 'n vervaagtempo van ≤5% na 1 000 uur se UV-verouderingstoetsing, selfs na 'n hoër voorkoms van UV-produkte. 10 000 ure se toetsing. Die dimensionele veranderingstempo onder termiese siklusse (82°C tot -40°C) is ≤0.3%, wat effektief vervorming en vervorming voorkom.[verwysing:6]
Waarom mede-ekstrusie lewer: Die "toebroodjie"-struktuur verduidelik
Die werkverrigtingvoordele van saamgeëxtrudeerde WPC-produkte spruit uit hul veellaagkonstruksie. Die proses maak gesinchroniseerde ekstrusie van veelvuldige materiaallae moontlik, wat 'n saamgestelde struktuur vorm waarin elke laag 'n spesifieke funksie dien:
- Oppervlaklaag: ’n Hoëdigtheid, slytvaste en weerbestande doppie—tipies ASA (Acrylonitrile Styrene Acrylate)—verskaf UV-stabiliteit, krapweerstand en kleurbehoud. Premium produkte gebruik 'n 0,5–0,8 mm ASA-doplaag wat die kern aan al vier kante omhul, wat 'n molekulêre binding tussen dop en kern skep wat nie kan skil of delamineer nie.[verwysing:7]
- Intermediêre strukturele laag: 'n Taai WPC-komposiet wat rigiditeit, slagweerstand en dravermoë bied.
- Basislaag: 'n Vogdigte laag met amper-nul waterabsorpsie wat vogindringing blokkeer, wat vormgroei, verrotting en krake voorkom.
Elke laag bereik hoë grensvlakbindingssterkte—byvoorbeeld, 1.2 MPa—wat stabiele algehele werkverrigting verseker.[verwysing:8] Die meerlaags saamgestelde struktuur bereik ook 'n dimensionele variasiekoers van ≤0.1%, vertoon minimale buigprestasie-skommelings, en voldoen aan B1-brandweerstandgradering, selfdowend gas sonder dat dit van vlamme verwyder word.[mittreferenceme:9.
Voerstof Buigsaamheid: Die kommersiële saak vir mede-ekstrusie
Die drie klantgevalle deel 'n gemeenskaplike draad: mede-ekstrusie stel vervaardigers in staat om laerkoste- of herwonne materiale in die kernlaag te gebruik, terwyl hulle uitstekende werkverrigting op die oppervlak behou. Hierdie ontkoppeling van kern- en oppervlakformulering skep 'n direkte kostevoordeel.
Vir die Kanadese kliënt bevat die kern PCB-herwonne veselglas; vir die Indiese kliënt, padafval gemeng met gekleurde plastiek; vir die Roemeense klant het die verskuiwing na ko-ekstrudering 'n waarborguitbreiding moontlik gemaak wat premiepryse ondersteun. In elke geval bly die oppervlaklaag 'n hoëprestasiemateriaal, terwyl die kernlaag die kostevermindering en herwinningsdoelwitte absorbeer.
Behalwe vir materiaalkoste, vereis saamgeëxtrudeerde WPC-produkte geen verf of opknapping nie - slegs gereelde waterspoeling - wat die langtermyn-onderhoudsuitgawes vir eindgebruikers aansienlik verminder. Die hol saamgeëxtrudeerde struktuur is ook liggewig, wat vervoer- en installasiekoste verminder, wat dit geskik maak vir groot kommersiële projekte.[verwysing:10]
Wat dit vir WPC-vervaardigers beteken
Die konvergensie van hierdie drie gevalle dui op 'n praktiese gevolgtrekking: ko-ekstrudering is nie meer 'n nisvermoë vir hoë-end vervaardigers nie. Dit is 'n produksieplatform wat aangepas kan word vir verskillende grondstofstrome, verskillende klimaatvereistes en verskillende waarborgteikens. Vir vervaardigers wat evalueer of hulle in 'n ko-ekstrusielyn moet belê, is die relevante vraag nie of ko-ekstrudering beter as enkellaag-ekstrusie presteer nie - die prestasiedata maak dit so - maar watter grondstofstrategie en oppervlakformulering strook met hul plaaslike materiaalbeskikbaarheid en teikenmark.