Wat is die vereiste watertemperature vir die vakuum grootte tenk en die spuitwater tenk tydens PE pyp ekstrusie produksie?
Watertemperatuurbeheervereistes vir PE-pypvakuumwatertenks en spuitwatertenks:
Die kernbeginsels kan soos volg opgesom word: die watertemperatuur in die vakuumdiameter-regulerende tenk moet op 'n relatief hoë vlak gehandhaaf word, terwyl die watertemperatuur in die spuitverkoelingstenk geleidelik verlaag moet word; intussen moet die temperatuurverskil tussen elke stadium streng beheer word om te verhoed dat die pypmateriaal interne spannings, verdraaiing of oppervlakkrake tydens die verkoelingsproses ontwikkel.
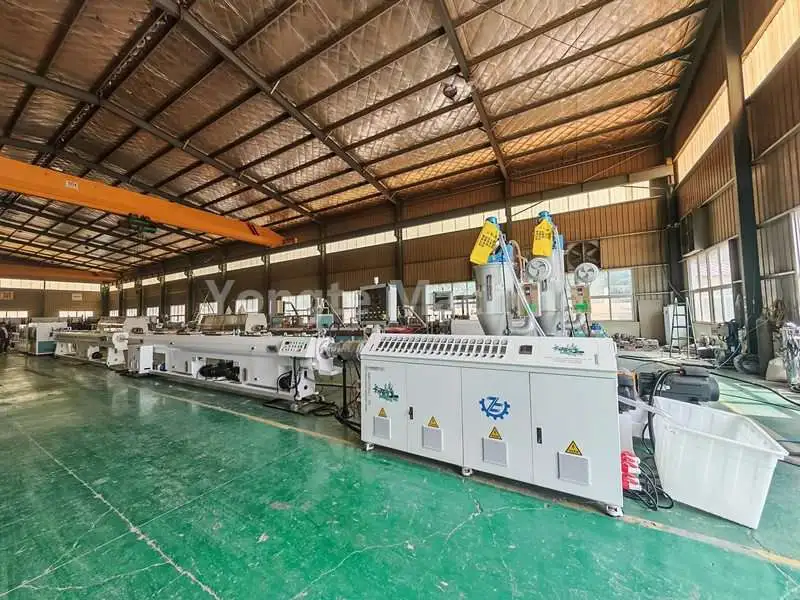
I. Vakuum grootte watertenk (grootte afdeling)
Aanbevole watertemperatuur: 30–50°C. Vir konvensionele PE-watertoevoerpype met klein deursnee word die temperatuur tipies tussen 35–45°C gehandhaaf; vir dikwandige pype met groot deursnee word die temperatuur verkieslik tussen 45–50°C gehandhaaf.
1. Waarom die watertemperatuur nie te laag moet wees nie: PE-pype wat vars uit die matrys geëkstrueer is, is steeds in 'n gesmelte, sagte toestand; as hulle in direkte kontak met koue water kom, kan 'n harde dop onmiddellik op die pypwand vorm terwyl die binnekant in 'n gesmelte toestand bly. Dit kan aansienlike interne spanning genereer, wat die pype meer vatbaar maak vir krake en die risiko van kruipvervorming in latere stadiums van verwerking verhoog. Boonop kan vinnige afkoeling van die oppervlaklaag lei tot oppervlakdefekte soos depressies, pittings en lemoenskilpatrone. Vir dikwandige pype kan 'n buitensporige temperatuurverskil tussen die binne- en buiteoppervlakke die pyp se rondheid verder verswak.
2. Tipiese verskynsels wanneer die watertemperatuur te laag of te hoog is: wanneer die watertemperatuur onder 25°C daal, neem die interne spanning in die pypmateriaal toe, wat die pype geneig maak om te buig en die aantal oppervlakdefekte verhoog; wanneer die watertemperatuur 55°C oorskry, vertraag onvoldoende verkoelingskapasiteit die verhardingstempo van die pypwand, en die vakuumeffek kan veroorsaak dat die pypwand dunner word, wat dan lei tot fluktuasies in die buitenste deursnee en oormatige ovaalheid.
3. Die vakuumkamer gebruik warm water vir vorming, wat toelaat dat 'n soliede vel geleidelik op die oppervlak van die pypmateriaal vorm, terwyl negatiewe druk gebruik word om die buitenste deursnee te stabiliseer.
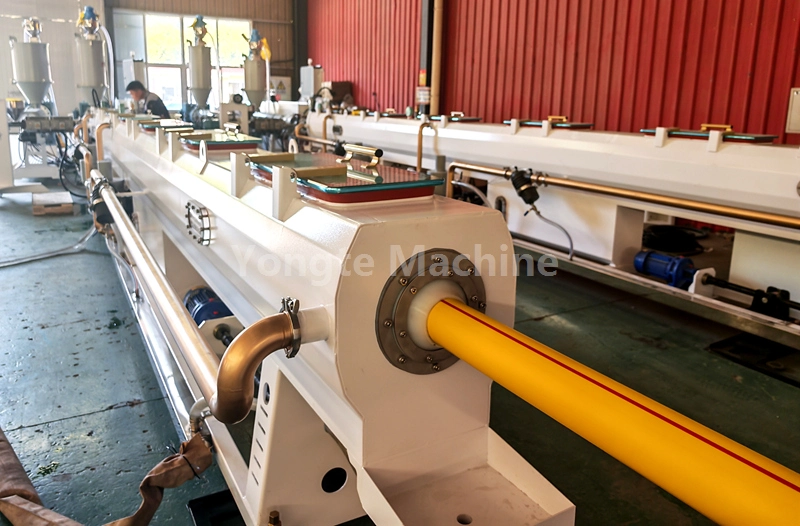
II. Spuitverkoelingswatertenk (naverkoeling; bestaan tipies uit 1–3 spuitsones)
'n Gefaseerde verkoelingsbenadering moet gevolg word; direkte verkoeling met kamertemperatuur koue water in 'n enkele stap word nie aanbeveel nie.
1. Die eerste stadium van bespuiting word naby die vakuumkamer geplaas; die watertemperatuur moet tussen 25–35°C gehandhaaf word, wat hoofsaaklik as 'n oorgangsverkoelingsstap dien. Die tweede fase van bespuiting moet 'n watertemperatuur hê wat tussen 20–28°C beheer word. Die laaste stadium van bespuiting kan water teen omgewingstemperatuur (18–25°C) gebruik, met die doel om uiteindelik die algehele temperatuur van die pyp tot onder 40°C te verlaag voordat na die trekfase voortgegaan word.
2. Daar moet kennis geneem word dat die temperatuur van kraanwater in die somer so hoog as 28–32°C kan wees, terwyl dit in die winter tot onder 10°C kan daal. In die winter moet koue water nie direk op die pype wat die vakuumkamer verlaat, gespuit word nie; as die temperatuurverskil 20°C oorskry, sal die risiko van kwaliteitskwessies aansienlik toeneem.
3. Die doel van die spuitgedeelte is om deurlopend hittegeleiding vanaf die kernlaag van die pypwand na buite te fasiliteer, sodat die temperature binne en buite die hele pyp geleidelik ewewig kan word, om sodoende volledige verharding te bewerkstellig en potensiële terugslagbuiging uit te skakel wat kan voorkom na daaropvolgende trek- en snybewerkings.
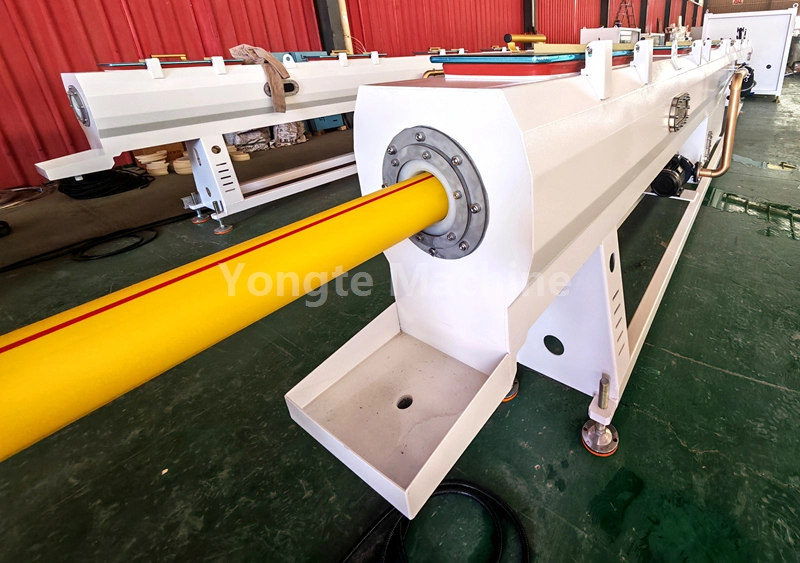
III. Sleutelverskille tussen verskillende produkte
1. PE-watertoevoerpype is tipies dikwandige, drukgegradeerde pype; vir vakuumkamers moet die watertemperatuur verkieslik binne 'n hoër reeks (40–50°C) wees, gekombineer met gesegmenteerde bespuiting, terwyl die temperatuurverskil streng beheer word om interne spanning te verminder en langtermyn statiese hidrouliese werkverrigting te verseker.
2. Vir PE dunwandige pype of leipype, as gevolg van hul relatief dun wanddikte en lae hittebergingskapasiteit, kan die watertemperatuur in die vakuumkamer tussen 30–40°C gehandhaaf word; onder sulke toestande kan die spuitverkoelingsparameters gepas verslap word, alhoewel die gebruik van skielike verkoelingsmetodes ontmoedig bly.
3. Groot-deursnee HDPE pype verwys gewoonlik na pype met 'n nominale buitenste deursnee van meer as 315 mm; hierdie pype het groter wanddikte en hoër hittekapasiteit. Gevolglik moet die watertemperatuur in die vakuumkamer verder verhoog word tot 45–50°C, die aantal spuitstadiums moet dienooreenkomstig verhoog word, en die afkoeltyd moet toepaslik verleng word; anders, as die binnemuur te stadig afkoel, kan die pype maklik vervorm.

IV. Praktiese kontraindikasies
1. Dit is streng verbode om lae-temperatuur koue water direk in die vakuumwatertenk in te voer, aangesien dit 'n primêre oorsaak is van krake en kromming in pypmateriaal; die temperatuurverskil tussen die vakuumtenk en die eerste spuitgedeelte moet nie 20°C oorskry nie; anders sal die risiko vir pypintegriteit skerp toeneem. Daarbenewens moet die uitlaatwatertemperatuur by die laaste gedeelte nie buitensporig hoog wees nie; as die pype te buigsaam bly wanneer dit die vastrapstadium binnegaan, kan dit oormatig gerek word tydens traksie, wat lei tot 'n vermindering in wanddikte.
2. Wanneer produksie stabiel funksioneer, word dit aanbeveel om die vakuumkamer toe te rus met 'n konstante-temperatuur verwarming of hitte-uitruileenheid, terwyl die spuitsirkulasiewaterstelsel toegerus moet wees met 'n koeltoring vir temperatuurbeheer.
3. Boonop moet daar tydens die produksieproses aandag gegee word aan die dinamiese stabiliteit van die watertemperatuur: fluktuasies in omgewingstemperatuur tussen dag en nag, asook die natuurlike temperatuurstyging van die watertenk na aanhoudende werking van toerusting, kan veroorsaak dat die werklike watertemperatuur van die vasgestelde reeks afwyk. Daarom moet operateurs gereelde inspeksies uitvoer en bevindinge aanteken, die parameters van die temperatuurbeheertoerusting onmiddellik aanpas en beduidende skommelinge in watertemperatuur voorkom.
4. Wanneer na produkte met verskillende spesifikasies oorgeskakel word, moet die watertemperatuur in elke afdeling van die watertenk vooraf aangepas word; eers nadat die temperatuur gestabiliseer het, moet die masjien aangeskakel en voermateriaal ingebring word, om sodoende nie-nakoming van die groep te vermy wat veroorsaak word deur watertemperature wat nie aan die vereiste standaarde voldoen nie.
5. Indien die waterhardheid by die produksieperseel buitensporig hoog is, is dit ook nodig om gereeld die skaalafsettings op die binnewande van die watertenk skoon te maak om te verhoed dat skaal die hitte-uitruilpype verstop, wat andersins die temperatuurbeheerwerkverrigting kan benadeel.