Oorsake en oplossings vir wanbelyning van WPC-deurstroke
Oorsake en oplossings vir wanbelyning van WPC-deurstroke (buiging, asimmetriese stroke, ongelyke dikte, draai)
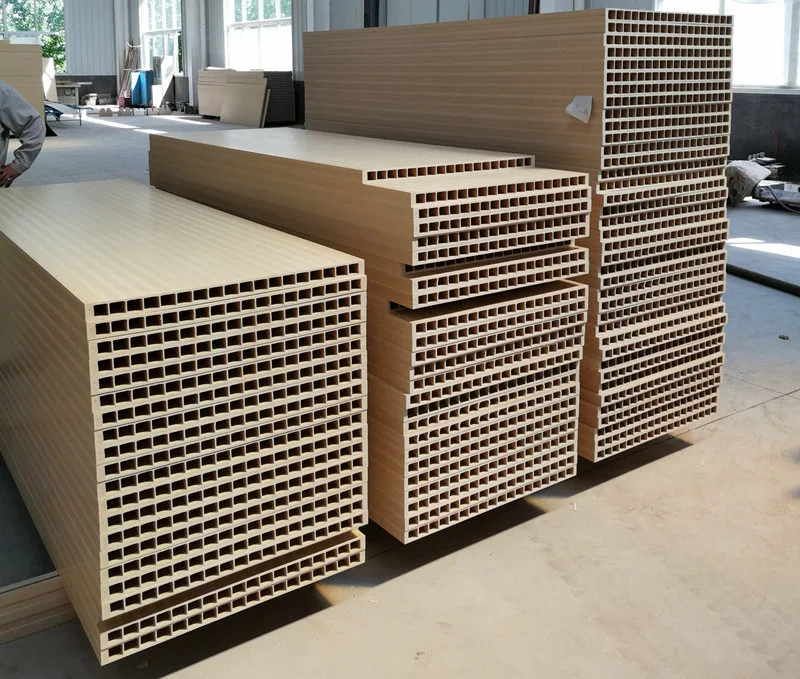
WPC-deur word vervaardig deur saamgestelde verwerking van PVC en houtpoeier; hierdie deure het tipies 'n hol struktuur en word in 'n enkele stap met behulp van 'n ekstrusievorm gevorm. Die hol binnekant is gewoonlik toegerus met veelvuldige versterkende ribstroke om die algehele sterkte van die profiel te verbeter. As hierdie ribstroke verwring word, sal dit nie net die oppervlakvlakheid beïnvloed nie, maar ook die strukturele ondersteuningsvermoë van die profiel in die gedrang bring, wat moontlik verhoed dat die versterkingstaalvoering behoorlik ingesit word tydens die daaropvolgende samestelling van die deurpaneel – en sodoende die kwaliteit en installasieprestasie van die voltooide deur direk beïnvloed. Deur hul uitgebreide produksie-ervaring te gebruik, het Yongte-ingenieurs die algemene oorsake van ribstrookvervorming tydens die ekstrusievormproses vir hout-plastiekdeure geïdentifiseer en ooreenstemmende, toepaslike oplossings ontwikkel. Hierdie oplossings stel produksietegnici in staat om die probleem vinnig te diagnoseer en op te spoor, produksieparameters en toerustinginstellings onmiddellik aan te pas, die defeksyfer te verminder en konsekwente produksiegehalte vir hout-plastiek deurprofiele te verseker. Die volgende afdeling sal die spesifieke manifestasies en oplossingsmetodes sistematies vir elke potensiële oorsaak afbreek, gerangskik volgens hul prioriteitsvlak.
Die vervorming van WPC-deurversterkingsstroke verwys gewoonlik na interne versterkingsstroke; algemene manifestasies sluit in: laterale afwyking of S-vormige buiging van die stroke, ongelyke dikte (sommige afdelings dikker of dunner as ander), algehele draai van die strook, in ernstige gevalle, skeiding tussen die versterkingsstrook en die buitemuur, wanbelyning van die hol holte, of terugslagvervorming na afkoeling en vorming.
Kernmeganisme: ongelyke materiaalafvoer vanaf die masjienkop → asimmetriese vormweerstand → inkonsekwente verkoelingsametrekking → skewe trekkragverspreiding.
1、WPC deur Die kop en vorm (mees algemeen – prioritiseer probleemoplossing)
oorsaak
1. Vormvloeikanaalwanbalans: beduidende verskil in vloeiweerstand tussen die ribgedeelte en die buitemuur; die voedingsvloeikanaal vir die rib is te smal of te lank, wat lei tot 'n stadiger materiaalvloeitempo in vergelyking met die buitewand, wat veroorsaak dat die rib getrek en gebuig word; of gelokaliseerde materiaalophoping in die rib se vloeikanaal lei tot fluktuerende vloeitempo's.
2. Ongelyke eensydige gaping in die ribmatrys: die een kant van die matrysrand het 'n groter gaping terwyl die ander kant 'n kleiner gaping het; die afgevoerde materiaal is dikker aan die een kant en dunner aan die ander kant, wat lei tot 'n inherente buigneiging by uitwerping.
3. Ongelyke matrijstemperatuurverspreiding: Die ribarea ervaar buitensporige hoë temperature, wat die smelt te vloeibaar maak en geneig is tot strek en afwyking; die ribarea ervaar buitensporige lae temperature, wat lei tot hoë smeltelastisiteit en hoë interne spanning, wat kan lei tot terugslag en vervorming na vormuitwerping.
4. Die kopkoolstofopbou; houtpoeierkoks wat aan die versterkingsvloeikanale kleef, wat lei tot gelokaliseerde materiaalblokkering, vloeitempo-skommelings en periodieke wanbelyning van die versterkingsstawe.
5. Die versterkingsstawe (stawe van die kernsteun) is vervorm of los; die stempelkernposisioneringsstaaf is verkeerd in lyn, wat beteken dat die versterkingvormende posisie nie in die middel is nie, wat lei tot direkte versterkingsafwyking tydens ekstrusie.
die manier om 'n situasie te hanteer
1. Matrysvoorbereiding: Skuur die ribvloeikanaal om die afvoertempo tussen die buitemuur en die rib te balanseer; brei die rib se posisie gepas binne die vloeikanaal uit om 'n voldoende voorraad ribmateriaal te verseker; die ribvloeitempo moet effens gelyk aan of effens stadiger wees as dié van die buitemuur; die buitemuur se vloeitempo moet nie aansienlik vinniger wees nie.
2. Kalibreer die matrysopeninggaping en pas die versterkingsrand eenvormig aan; inspekteer die stempelkernsteunstaaf, sluit en belyn sy koaksialiteit, en vervang enige vervormde steunstawe.
3. Gesoneerde temperatuurbeheer: Die temperatuur by die versterkingsone van die vormkern moet effens laer wees as dié van die buitemuur om smeltvloeibaarheid te verminder en terugslag te minimaliseer; die algehele temperatuur moet nie 185°C oorskry nie (vir PVC-hout-plastiek-komposiete, om te verhoed dat houtpoeier karboniseer).
4. Verwyder gereeld die vorm om opgehoopte coke uit die coke materiaal te verwyder; tydens stilstand van die masjien, dien termiese isolasie toe om te verhoed dat houtpoeier karboniseer en aan die mure kleef.
2、 WPC deur Formulering en materiaal faktore
oorsaak
1. Ongelyke deeltjiegrootteverspreiding en hoë voginhoud: wanneer vog verhit word, skuim dit, wat borrels binne die matriks genereer; dit lei tot inkonsekwente plaaslike sterkte en ongelyke verkoelingkrimping, wat lei tot buiging; as die houtpoeier te grof is, vertoon die elastiese modulus van die gesmelte materiaal aansienlike fluktuasies.
2. Smeerwanbalans – Oormatige eksterne gly: Die smeltoppervlak is te glad, wat lei tot swak kontak tussen die rib en die vormhuls, wat tot afwyking kan lei; – Onvoldoende eksterne gly: Hoë wrywing veroorsaak dat die rib vervorm word onder eensydige trek deur die vormhuls; – Onvoldoende interne gly: Hoë smeltelastisiteit lei tot terugslag wanneer dit uit die vorm gegooi word.
3. Oormatige kalsiumkarbonaatvulstofinhoud: verminder die smeltrekbaarheid en benadeel die nektaaiheid, wat die materiaal vatbaar maak vir trekvervorming.
4. Ongelyke materiaalvermenging en bondelvariasie: periodieke veranderinge in smeltviskositeit, wisselende dikte van wapeningsstawe, en voorkoms van 'n S-buiging.
die manier om 'n situasie te hanteer
1. Houtpoeier droging – voginhoud beheer <1%; eenvormige deeltjiegrootte van die houtpoeier om oormatige growwe poeiervorming te voorkom.
2. Verfyn die smeerstelsel: verminder oormatige eksterne wrywing; verseker voldoende interne wrywing om smelthomogeniteit te verbeter; maak geringe aanpassings aan die stabiliseerder om termiese stabiliteit te waarborg.
3. Stabiele mengproses: Die hoëspoed-mengtemperatuur en die verkoelingsuitlaattemperatuur is konstant, en die mengtyd per bondel is konsekwent.
3、 Kalibrasievormende verkoelingstelsel (Die vormingstadium is van kritieke belang vir ribvorming)
oorsaak
1. Asimmetrie tussen die linker- en regtervakuumvormende moue: oormatige vakuumsuiging aan die een kant trek die ribbes na daardie kant toe, wat rib-wanbelyning veroorsaak; oormatige vakuum trek die dunwandige ribbes direk, wat lei tot vervorming; onvoldoende vakuum verhoed dat die profiel behoorlik aan die vormhuls heg, wat lei tot posisionele onstabiliteit.
2. Ongelyke afkoeling van die vormholte-waterkanaal: die binnekant koel vinnig af en krimp vroeg, wat lei tot verharding; die buitekant koel stadiger af en hou aan om te krimp, wat 'n krimpdifferensiaal skep wat veroorsaak dat die versterkingsstaaf na afkoeling buig.
3. Slytasie of wanbelyning van die ingangsgeleidingspoort op die vormhuls: wanneer die profiel in die vormhuls geplaas word, is dit nie gesentreer nie, wat veroorsaak dat die rib met geweld uit belyning gebuig word.
4. Die interne ribbes van die vormhuls stem ooreen met die vormholte-brame en trappe; die eensydige wrywingsweerstand is hoog.
die manier om 'n situasie te hanteer
1. Pas die vakuum aan beide kante onafhanklik aan om gebalanseerde vakuumvlakke te verseker; moenie die vakuum arbitrêr verhoog nie; die vakuumvlak by areas met dun wande moet toepaslik verminder word.
2. Inspekteer die waterkring vir enige lekkasies of blokkasies; maak enige verstopte watergange skoon; installeer bykomende koelwaterkringe by die posisies van die ooreenstemmende vormholtes om eenvormige verkoeling te verseker; monitor die inlaat- en uitlaatwatertemperature.
3. Verstel die stelstasie om te verseker dat die matryskop, stelhuls en trekmeganisme almal koaksiaal is; maal enige brame op die stelhuls; vervang die stelhuls as ernstige slytasie bespeur word.
4、Traksie- en hoofmasjien-ekstrusieproses
oorsaak
1. Ongelyke traksie-sinchronisasie of ongelyke bandspanning (ongelyke spanning aan die linker- en regterkante); oneweredige vertikale of laterale trekkrag (een kant stywer as die ander), wat die profiel aan laterale kragte onderwerp en die interne ribbes laat buig; fluktuerende trekspoed (wisselend tussen vinnig en stadig), wat lei tot veranderinge in die rib verlenging.
2. Mispassing tussen ekstrusiespoed en trekspoed: As die trekspoed te hoog is, word die rib gerek en verdun, wat interne trekspannings genereer; wanneer dit uit die tekenproses verwyder word, spring dit terug en buig; as die trekspoed te laag is, word die rib saamgepers en bult, ondergaan vervorming.
3. Onstabiele skroefrotasiespoed; fluktuerende smeltdruk: pulserende ontlading, periodieke variasie in ribdikte, vertoon 'n golwende kromming.
4. Die afstand (lugspleet) tussen die mondstuk en die vormhuls is verkeerd: as die lugspleet te lank is, sal die gesmelte materiaal vrylik in die lug gestrek word, wat dit geneig is tot afwyking; as die lugspleet te kort is, kan dit veroorsaak dat die materiaal met die matrys bots.
die manier om 'n situasie te hanteer
1. Trekkerkalibrasie: Verseker eenvormige bandspanning aan beide kante en inspekteer bandslytasie; verifieer die stabiliteit van die trekspoed.
2. Pas ekstrusie- en trekspoed: Hou die ribrektempo tot 'n minimum; vir hout-plastiek profiele, streef na die laagste moontlike rektempo om interne spanning te verminder.
3. Handhaaf stabiele stelseldruk; kyk of die filterskerm verstop is; verseker dat die filterskermkonfigurasie gepas is om drukpulsasie te minimaliseer.
4. Die lugspleet moet binne 10–20 mm gehou word om enige laterale verplasing van die profiel te voorkom voordat dit in die vormhuls ingaan.
5、 Finale terugslag (die versterkingsstawe vervorm geleidelik nadat verkoeling voltooi is)
Oorsaak: Residuele interne spanning, onbehoorlike verkoelingsgradiënt, buitensporige vinnige oppervlakverkoeling, voortdurende interne sametrekking en daaropvolgende vervorming van die rib. Teenmaatreëls: Verleng die verkoelingswatertenklengte en voeg naverkoeling by; pas die verkoelingsgradiënt van hoog na laag aan en vermy skielike verkoeling; verminder die tekenverhouding gepas.